quality packaging
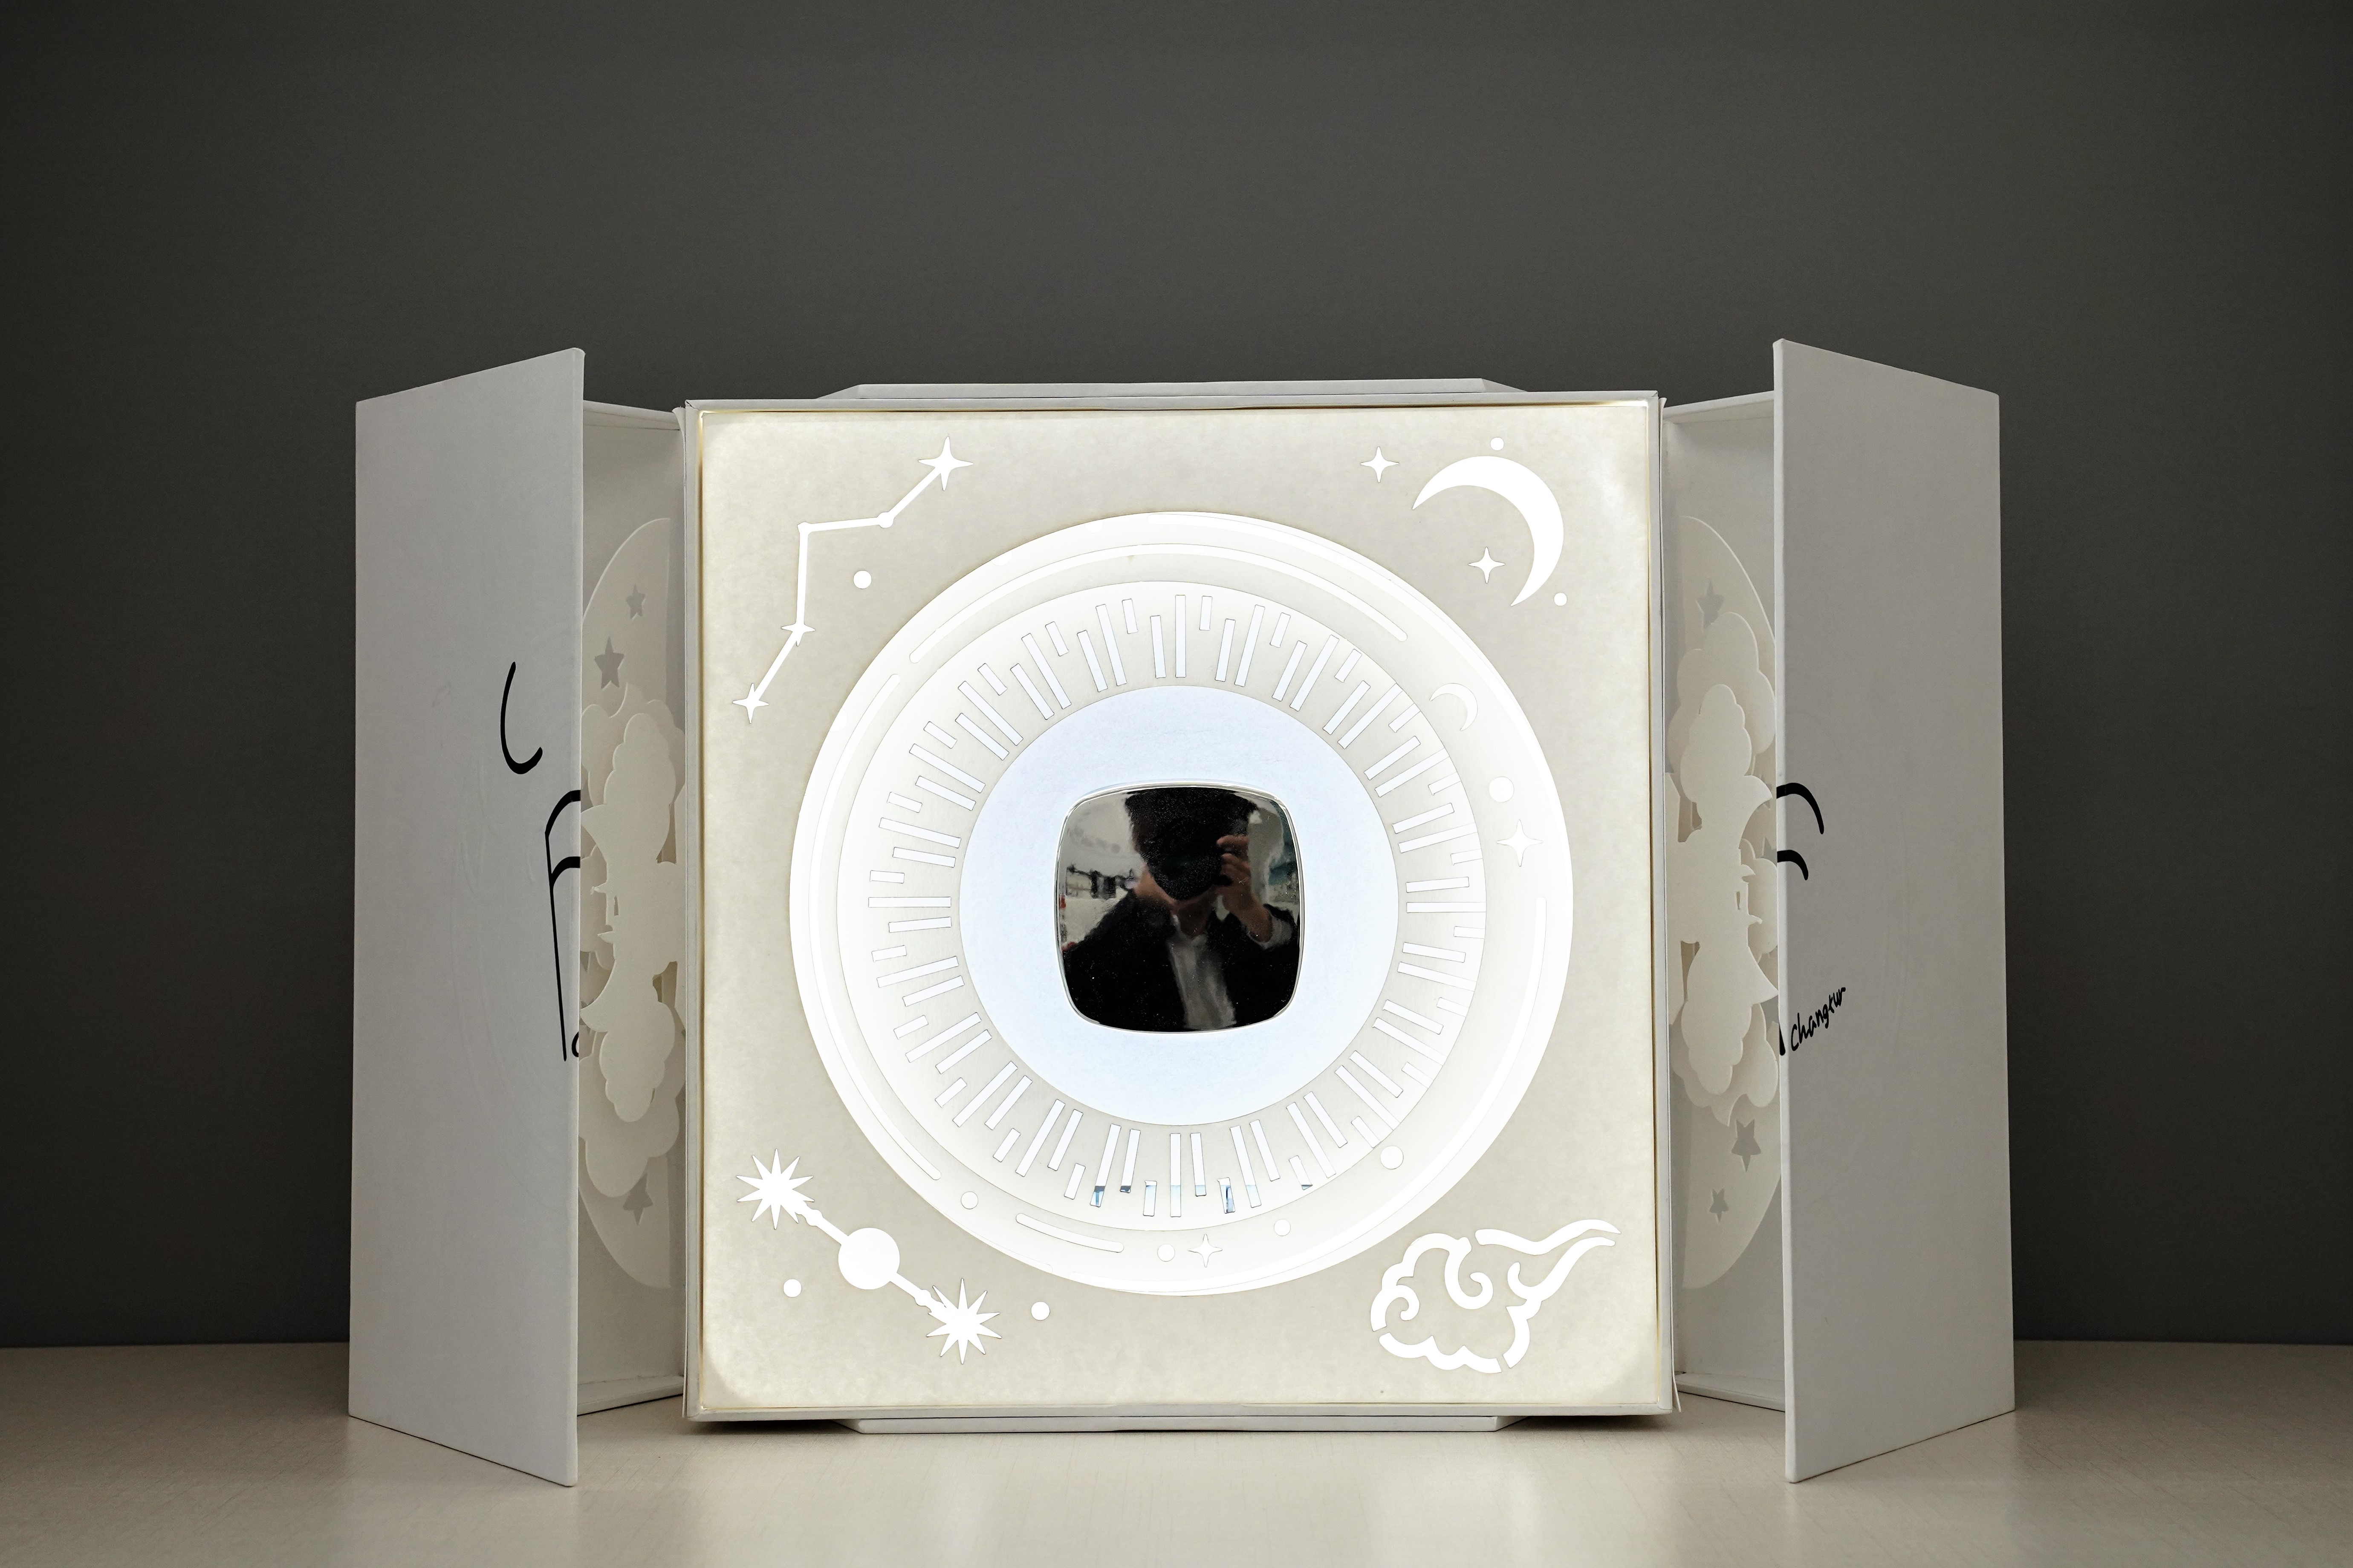
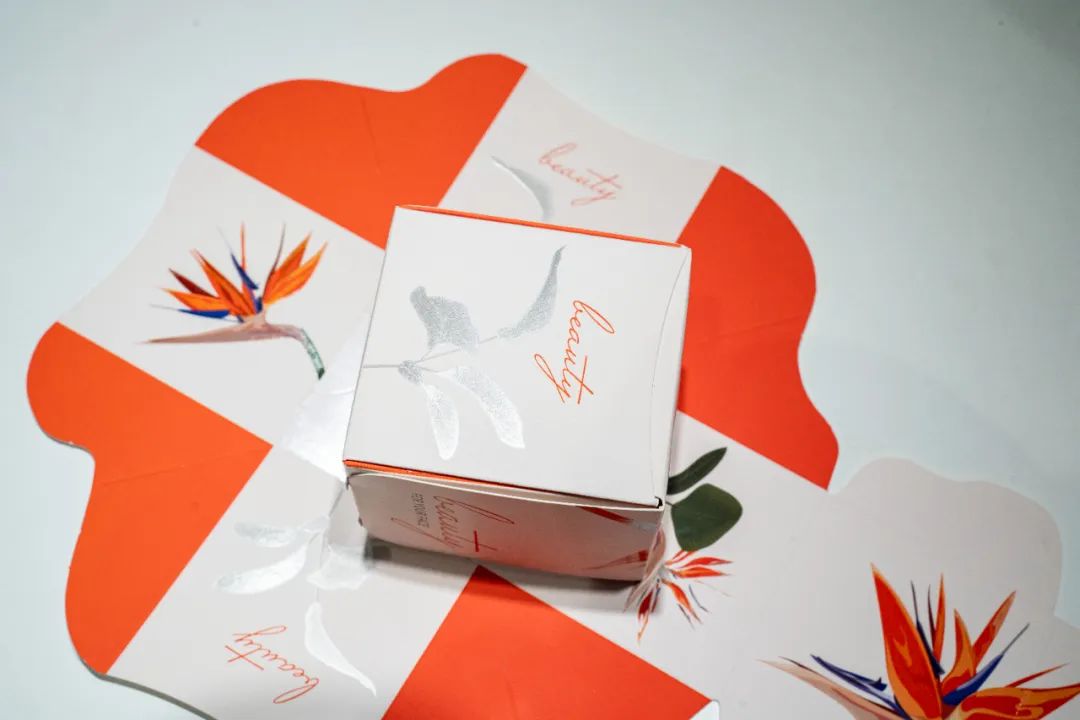
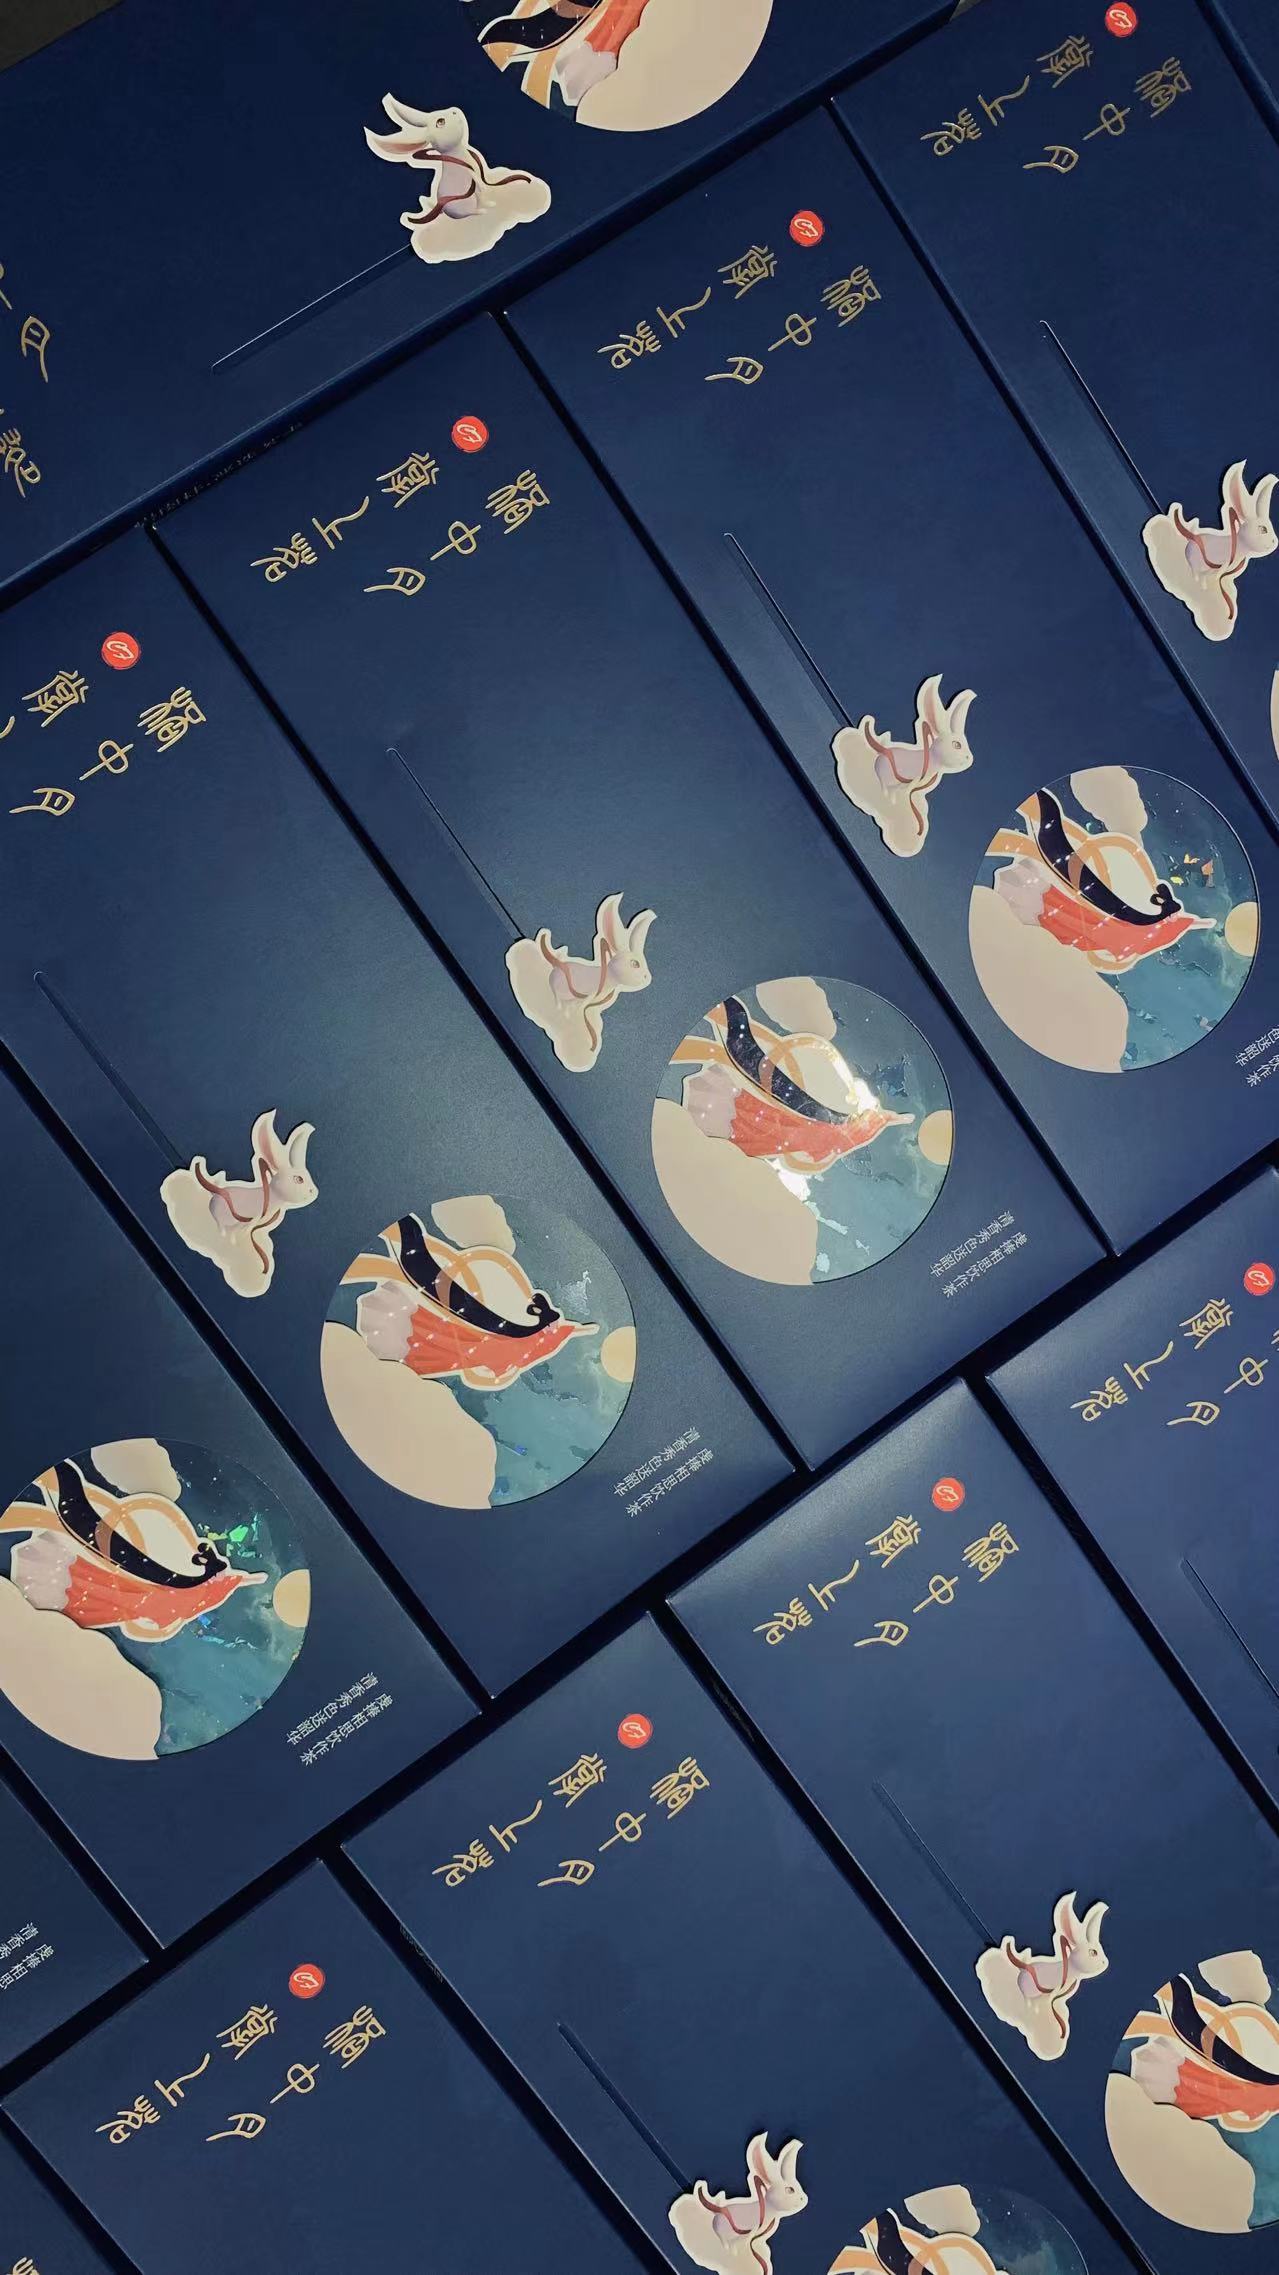
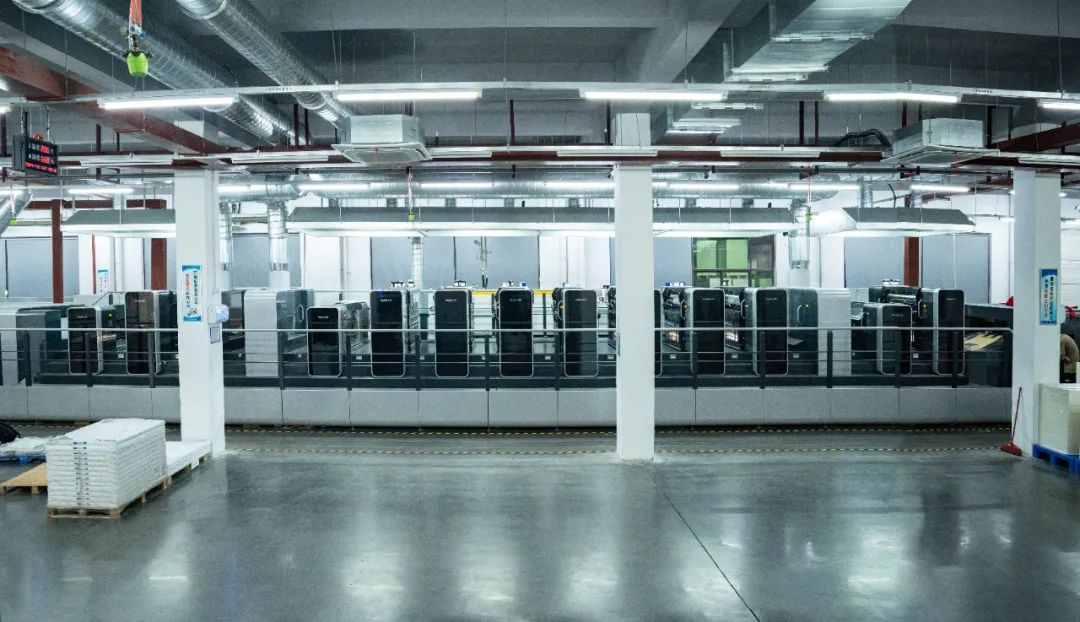
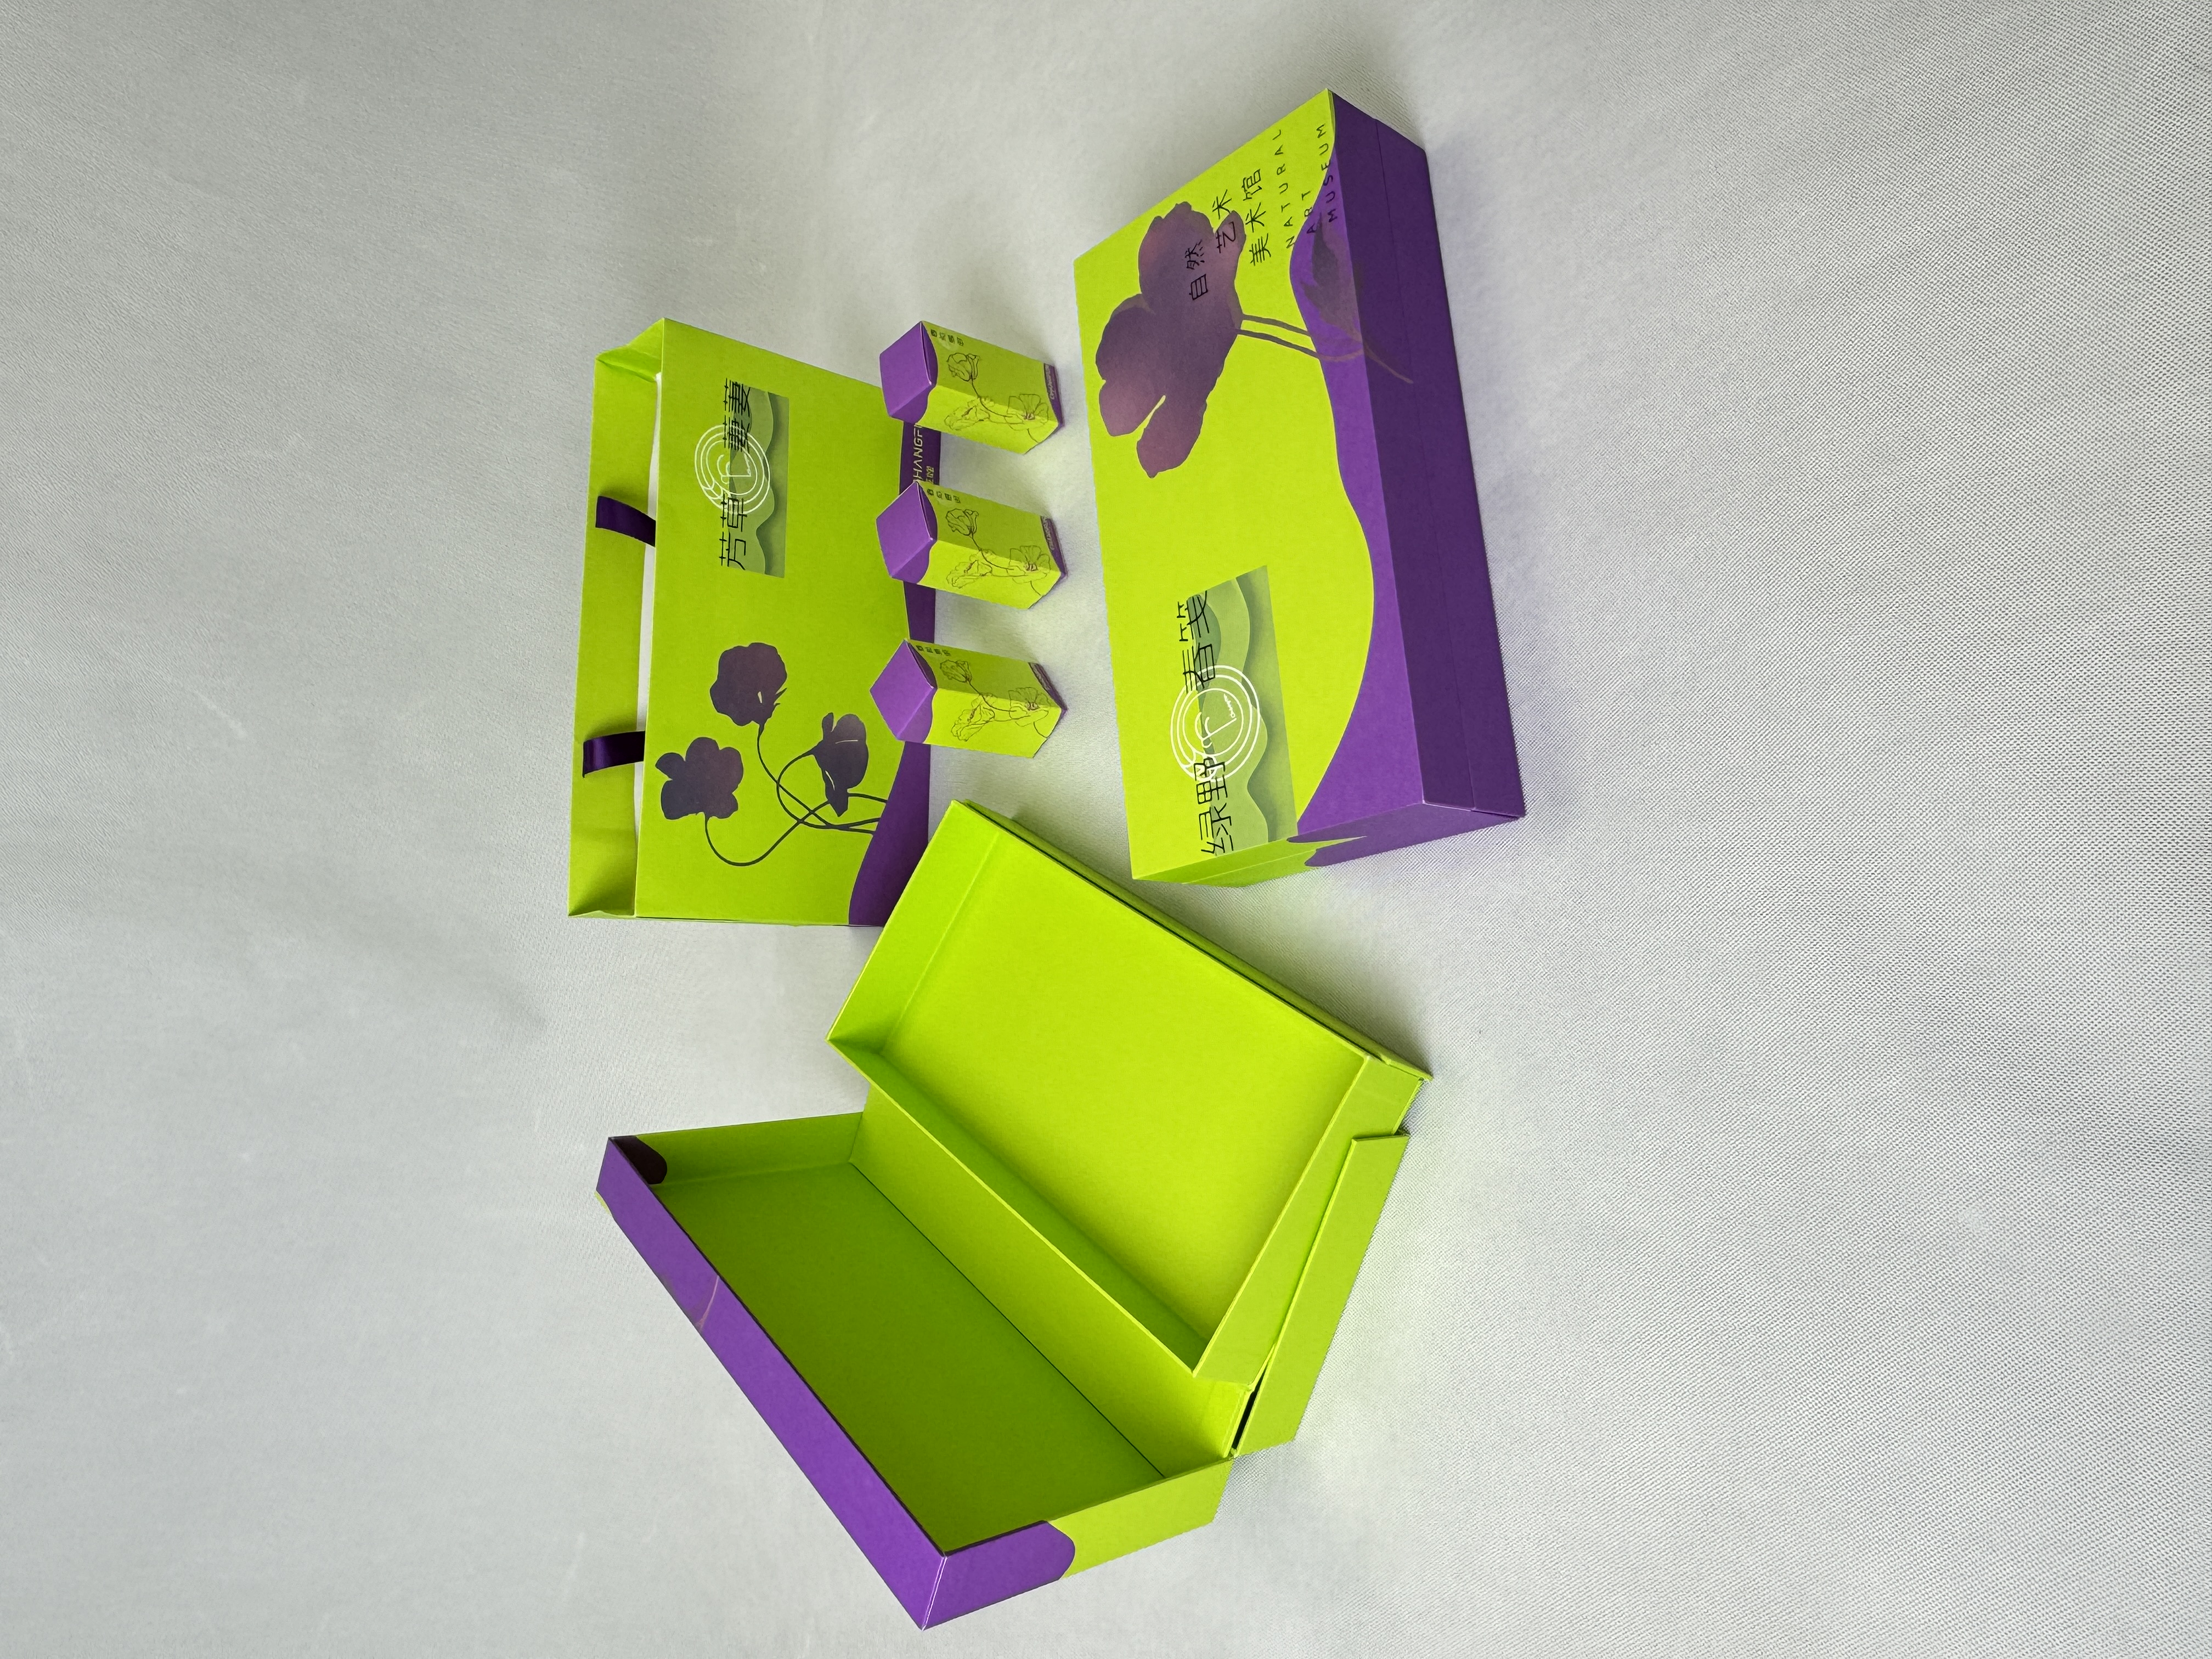
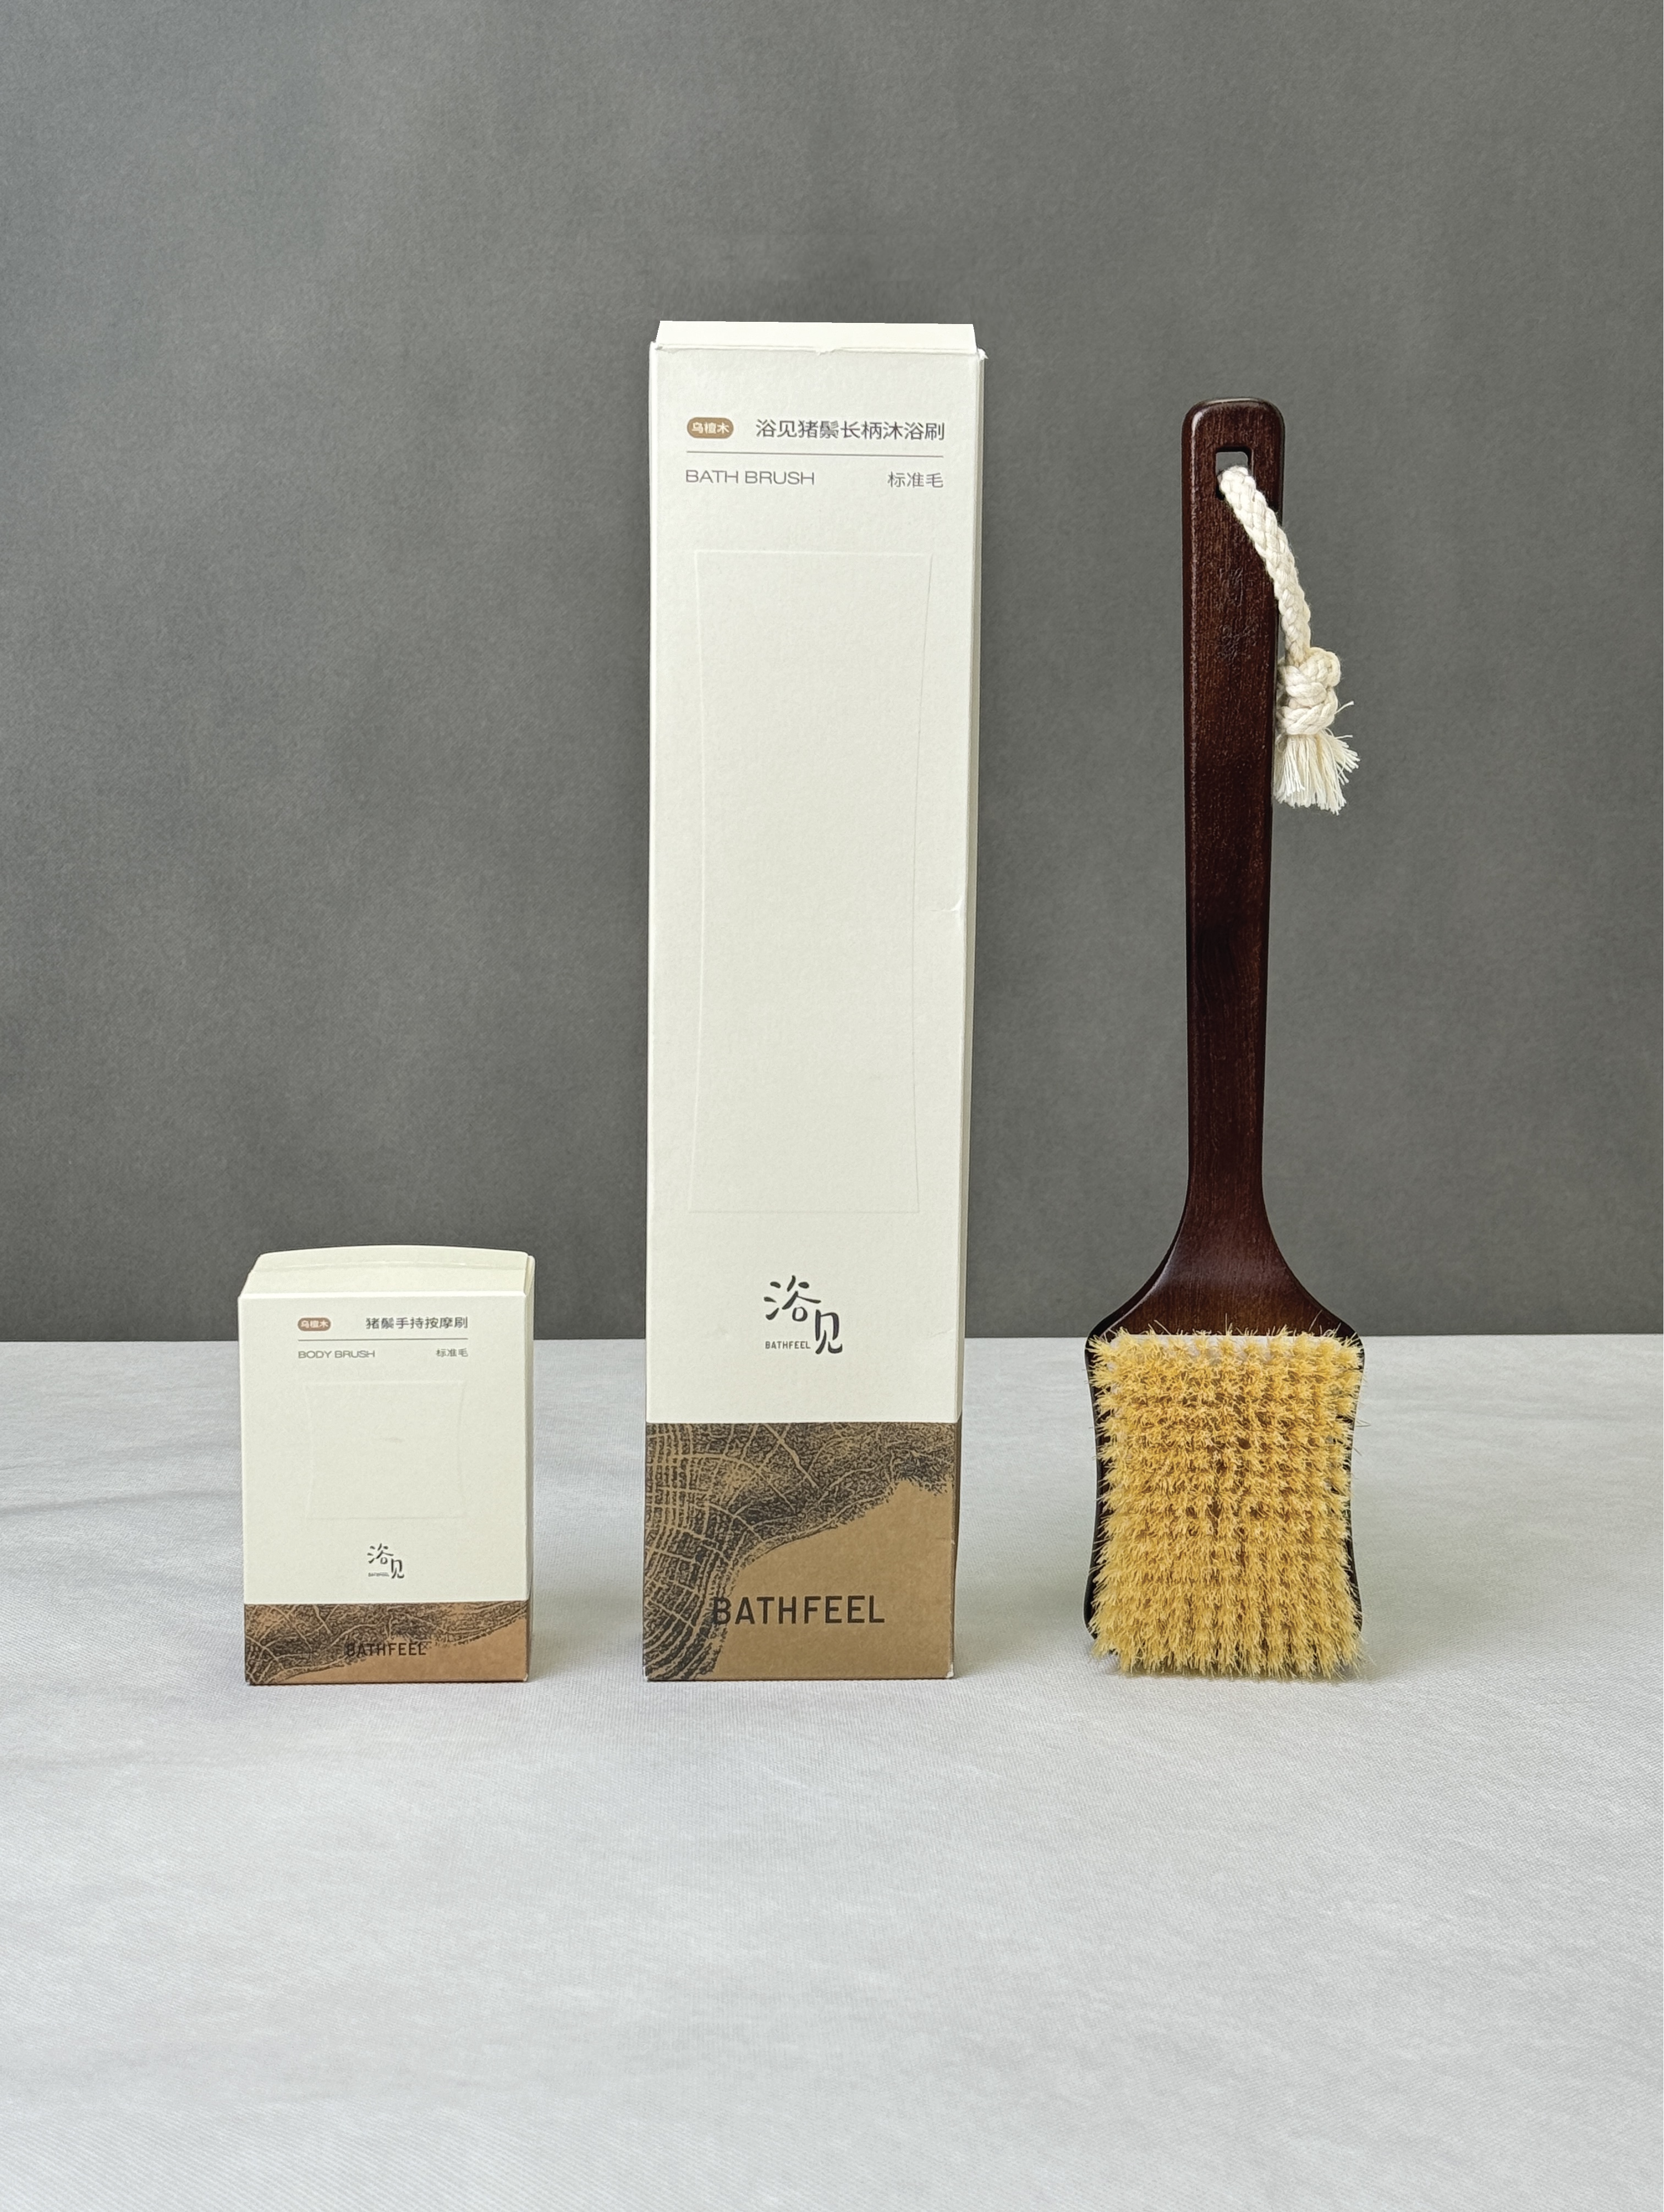
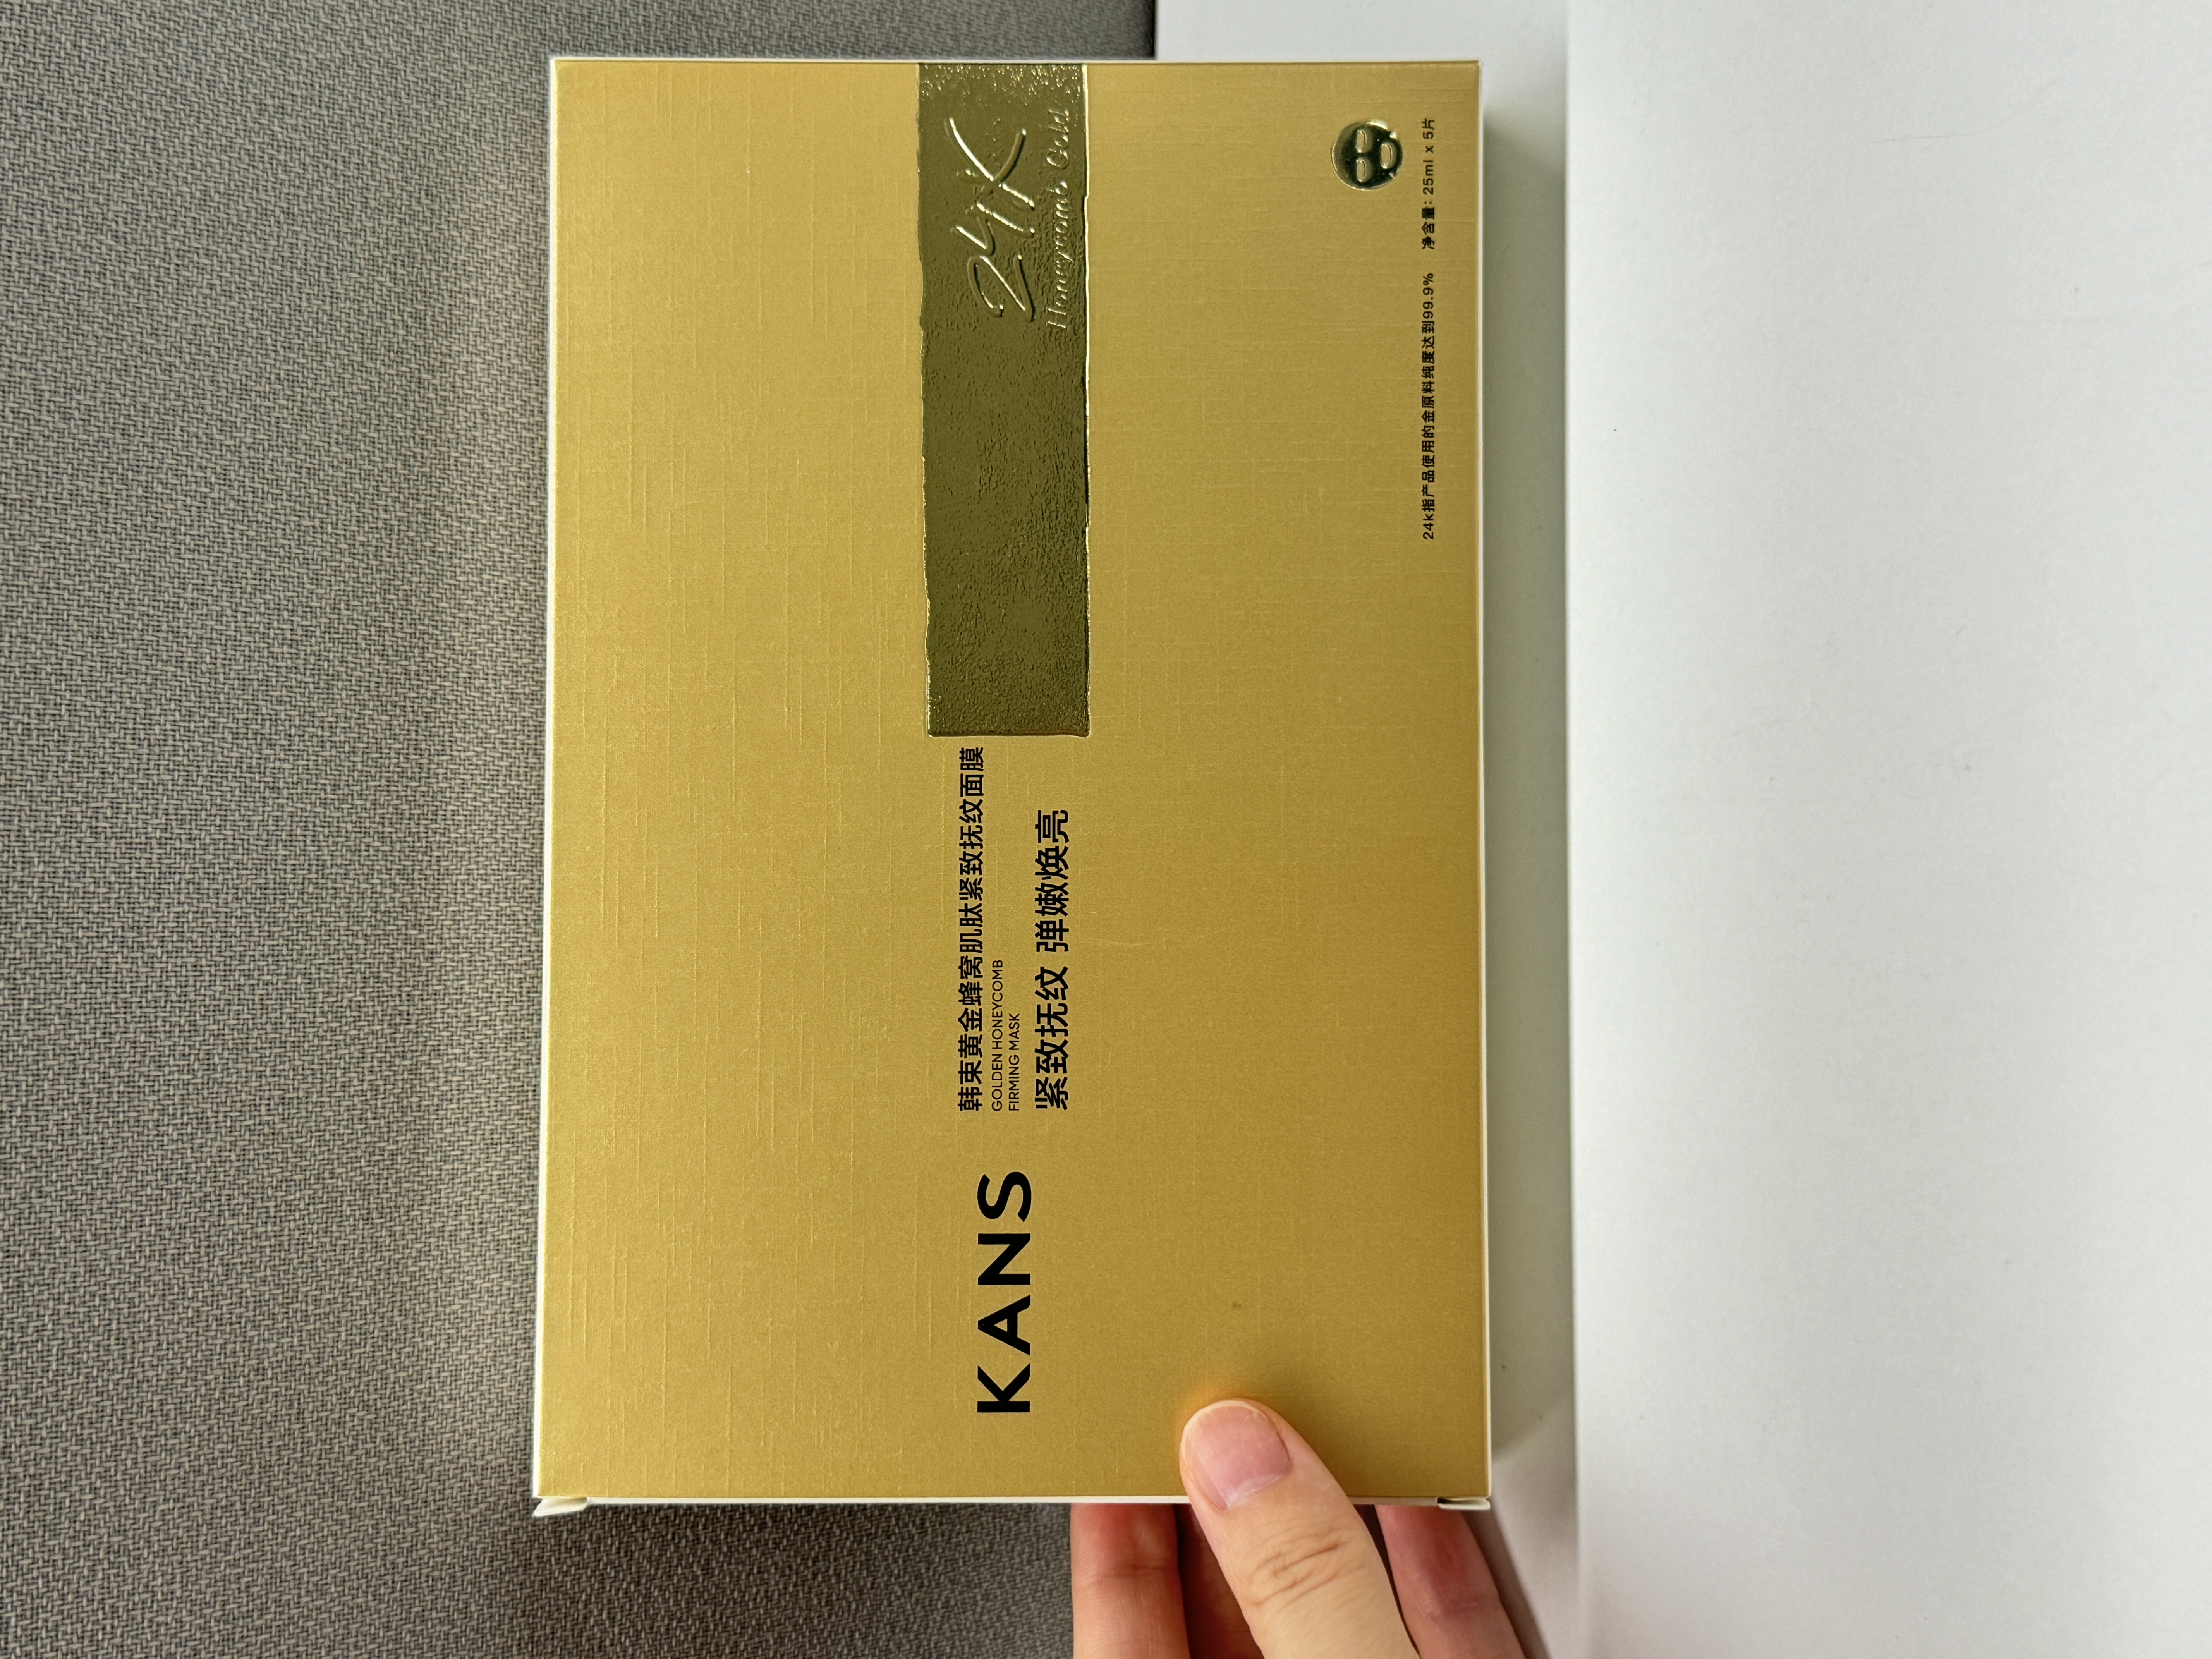
Quality packaging serves as a critical component in protecting products throughout their journey from manufacturing facilities to end consumers. This essential solution combines advanced materials, innovative design principles, and rigorous manufacturing standards to ensure products arrive in pristine condition. Quality packaging encompasses multiple functions including physical protection against impacts, moisture barriers to prevent contamination, and structural integrity to maintain product shape during transportation and storage. Modern quality packaging incorporates eco-friendly materials and sustainable practices while maintaining superior protective capabilities. The technological features include multi-layer construction, reinforced corners, tamper-evident seals, and customizable designs that accommodate various product dimensions and weights. Advanced quality packaging utilizes materials such as corrugated cardboard with enhanced crush resistance, biodegradable cushioning foams, and recyclable plastics engineered for durability. These solutions apply across diverse industries including electronics, pharmaceuticals, food and beverage, cosmetics, and e-commerce. Quality packaging addresses specific challenges such as temperature fluctuations, humidity exposure, and mechanical stress during shipping. The applications extend from primary packaging that directly contacts products to secondary packaging for bulk handling and tertiary packaging for palletized shipments. Manufacturers integrate quality control measures throughout production to verify compression strength, seal integrity, and material consistency, ensuring every package meets industry standards and customer expectations for reliable product protection.
 EN
 Request An Estimate
 Projects
